Artykuł
Stabilność emulsji niskoolejowych. Dlaczego lekkie emulsje są trudniejsze niż klasyczne kremy i jak projektować je świadomie?
Emulsje niskoolejowe, wykorzystywane w formulacjach typu gel-cream, water cream i lekkich serum emulsyjnych, wymagają odmiennego podejścia technologicznego niż klasyczne kremy o wysokim udziale fazy lipidowej. Zmniejszenie zawartości oleju nie destabilizuje emulsji samo w sobie, lecz ogranicza udział fazy rozproszonej w budowaniu struktury reologicznej produktu.
W konsekwencji większego znaczenia nabierają właściwości fazy ciągłej, mechaniczna jakość filmu międzyfazowego, rozkład wielkości kropli, struktury lamelarne oraz przebieg homogenizacji i chłodzenia. Stabilność takich układów powinna być rozpatrywana jako wynik współdziałania kilku mechanizmów, a nie jako prosty efekt doboru HLB lub zwiększenia lepkości. Kluczowe znaczenie ma kontrola powierzchni międzyfazowej, granicy płynięcia, polidyspersyjności, oddziaływań polimer – surfaktant – elektrolit oraz zmian mikrostruktury podczas przechowywania. Współczesna technologia emulsji niskoolejowych przesuwa się zatem od klasycznego modelu „olej – emulgator – zagęstnik” w stronę świadomego projektowania mikrostruktury całego układu.
Emulsje o małej zawartości fazy olejowej bywają traktowane jako uproszczone wersje klasycznych kremów. Z fizykochemicznego punktu widzenia jest jednak odwrotnie: im mniejszy udział fazy rozproszonej, tym mniejszy udział samych kropli w tworzeniu struktury produktu i tym większa rola fazy ciągłej oraz interfejsu olej – woda.
W emulsji zawierającej kilkanaście lub kilkadziesiąt procent oleju krople znajdują się stosunkowo blisko siebie. Ich wzajemne oddziaływania, ograniczona możliwość ruchu i deformacja zwiększają opór przepływu i współtworzą właściwości reologiczne produktu. Przy zawartości fazy olejowej rzędu kilku procent krople są od siebie znacznie bardziej oddalone, a efekt ich mechanicznego „zatłoczenia” maleje. Stabilność musi być wtedy zapewniona w większym stopniu przez strukturę fazy wodnej oraz właściwości warstwy międzyfazowej.
Nie oznacza to, że emulsje niskoolejowe są z definicji mniej stabilne. Literatura pokazuje możliwość uzyskania stabilnych układów nawet przy około 1% fazy olejowej. Problem polega raczej na tym, że zmienia się mechanizm, który tę stabilność zapewnia.
Jednym z najważniejszych parametrów pozostaje wielkość kropli. W uproszczonym modelu Stokesa prędkość migracji kropli wynikająca z różnicy gęstości pomiędzy fazami jest proporcjonalna do kwadratu jej promienia:
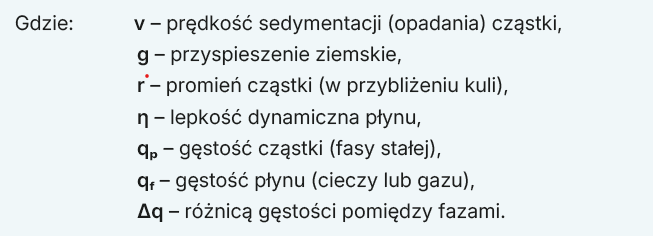
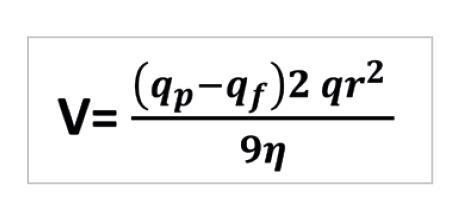
Zależność od r² ma bardzo praktyczne konsekwencje. Jeżeli promień kropli zwiększy się dwukrotnie, szybkość jej migracji może, przy spełnieniu założeń modelu, wzrosnąć około czterokrotnie. Dlatego niewielki wzrost wielkości kropli, jeszcze niewidoczny makroskopowo, może istotnie zwiększyć ryzyko późniejszego śmietankowania. Model Stokesa należy traktować jako przybliżenie dla rozcieńczonego układu izolowanych, sferycznych kropli poruszających się w newtonowskiej fazie ciągłej przy małej liczbie Reynoldsa.
Należy odróżnić koalescencję od flokulacji, w której krople tworzą agregaty bez utraty własnej granicy międzyfazowej. Flokulacja może przyspieszać separację grawitacyjną, ponieważ agregat zachowuje się hydrodynamicznie jak obiekt o większym efektywnym rozmiarze, mimo że pierwotna średnica pojedynczych kropli nie uległa jeszcze istotnej zmianie.
Jednocześnie dążenie do maksymalnego rozdrobnienia fazy olejowej nie jest rozwiązaniem uniwersalnym. Dla populacji kulistych, monodyspersyjnych kropli całkowitą powierzchnię międzyfazową można w uproszczeniu przedstawić jako:
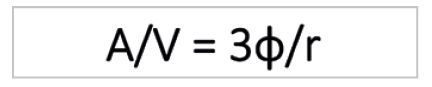
gdzie φ jest udziałem objętościowym fazy rozproszonej.
Dwukrotne zmniejszenie promienia oznacza więc około dwukrotne zwiększenie powierzchni, którą należy pokryć materiałem międzyfazowym. Silniejsza homogenizacja może ograniczać migrację kropli, ale jednocześnie zwiększa wymagania wobec emulgatora. Jeżeli szybkość tworzenia nowej powierzchni przekracza zdolność systemu emulgującego do jej stabilizacji, część drobnych kropli szybko ponownie się łączy.
Z punktu widzenia technologicznego właściwym celem nie jest więc „najmniejsze D50”, lecz rozkład wielkości kropli, który po zakończeniu procesu pozostaje możliwie stabilny w czasie.
To prowadzi do drugiego kluczowego elementu, czyli filmu międzyfazowego. Emulgator obniża napięcie międzyfazowe i stabilizuje powierzchnię kropli, ale jego ilość nie powinna być dobierana wyłącznie proporcjonalnie do procentowej zawartości oleju. Znaczenie mają również powierzchnia kropli, polarność fazy olejowej, temperatura procesu, kinetyka adsorpcji oraz mechaniczne właściwości warstwy międzyfazowej.
Szczególnie istotne są systemy tworzące jednocześnie struktury lamelarne. W układach zawierających odpowiednie surfaktanty i alkohole tłuszczowe część materiału nie pozostaje jedynie na powierzchni kropli, lecz organizuje się w fazie ciągłej w uporządkowane warstwy i lamelarne sieci żelowe. Takie struktury mogą znacząco zwiększać udział sprężysty układu i ograniczać przemieszczanie kropli.
Dlatego zmniejszenie fazy olejowej z 15 do 5% nie oznacza automatycznie, że zawartość całego systemu emulgująco-strukturotwórczego – obejmującego emulgator oraz koemulgatory lub alkohole tłuszczowe – również należy zmniejszyć trzykrotnie. Jeżeli system pełni funkcję strukturotwórczą, zbyt daleka redukcja może doprowadzić do utraty ciągłości sieci mimo wystarczającego pokrycia samej kropli.
W emulsjach niskoolejowych faza wodna nie może być traktowana jako obojętny nośnik. Jeżeli stanowi ponad 90% produktu, przejmuje znaczną część funkcji mechanicznej.
Najważniejszym parametrem nie zawsze jest przy tym wysoka lepkość. Bardziej interesująca może być granica płynięcia, czyli poziom naprężenia, poniżej którego materiał praktycznie nie płynie. Jeżeli siły działające na kroplę są zbyt małe, aby lokalnie przekroczyć granicę płynięcia matrycy, migracja może zostać znacznie ograniczona nawet w produkcie, który podczas aplikacji wydaje się lekki.
Pożądana mikrostruktura powinna zatem łączyć trzy właściwości: wystarczającą strukturę w stanie spoczynku, spadek lepkości podczas ścinania oraz możliwie szybkie odzyskiwanie części struktury po ustaniu ścinania.
Należy przy tym rozróżniać shear-thinning (zmniejszenie lepkości pod wpływem ścinania) od tiksotropii. Shear-thinning oznacza spadek lepkości pozornej wraz ze wzrostem szybkości ścinania. Tiksotropia opisuje natomiast zależną od czasu destrukcję struktury podczas ścinania i jej późniejszą odbudowę. Oba zjawiska mogą być korzystne dla kosmetyku, ale nie są równoważne.
Do budowania fazy ciągłej wykorzystuje się usieciowane poliakrylany, polimery asocjacyjne, pochodne celulozy oraz polisacharydy, np. ksantan czy sclerotium gum. W praktyce szczególnie interesujące są systemy hybrydowe, w których stosunkowo słaba sieć polimerowa współdziała z lamelarnym układem emulgującym. Pozwala to uzyskać stabilność bez nadmiernego podnoszenia lepkości i ciężkiej sensoryki typowej dla klasycznego kremu.
Kolejnym krytycznym czynnikiem jest skład chemiczny fazy wodnej. W emulsjach wysoko uwodnionych występują często znaczne ilości niacynamidu, aminokwasów, ekstraktów, humektantów, soli, buforów lub kwasów organicznych. Składniki te wpływają na siłę jonową, konformację polimerów oraz właściwości interfejsu.
W przypadku polimerów jonowych elektrolity mogą ekranować ładunki na łańcuchach, zmniejszając ich rozwinięcie i efektywność zagęszczania. Mogą również wpływać na potencjał powierzchniowy kropli i hydratację struktur lamelarnych. Co istotne, także układy oparte na niejonowych emulgatorach nie są całkowicie obojętne na skład mineralny wody. Badania emulsji opartych na Cetearyl Alcohol/Cetearyl Glucoside i Cetearyl Alcohol/Coco Glucoside pokazały, że mineralizacja fazy wodnej może zmieniać lepkość, teksturę i odpowiedź lepkosprężystą produktu.
Z technologicznego punktu widzenia oznacza to, że stabilności nie należy oceniać wyłącznie na uproszczonej „bazie”. Końcowa formulacja powinna być badana przy docelowym pH, z pełnym pakietem substancji aktywnych, a nawet konserwantów.
Istotnym, a często niedocenianym procesem destabilizacji jest dojrzewanie Ostwalda. Nie wymaga ono bezpośredniego kontaktu kropli. Jeżeli składnik fazy olejowej wykazuje pewną rozpuszczalność w wodzie, może przechodzić z mniejszych kropli do większych poprzez fazę ciągłą. Proces jest związany z różnicą potencjału chemicznego pomiędzy kroplami o różnej krzywiźnie.
Ryzyko tego zjawiska zależy przede wszystkim od rozpuszczalności składników fazy hydrofobowej w wodzie. Ma szczególne znaczenie w przypadku olejków eterycznych, substancji zapachowych i relatywnie polarnych składników lipofilowych. Oznacza to, że skuteczna ochrona przed koalescencją nie gwarantuje automatycznie odporności na wzrost kropli wywołany dojrzewaniem Ostwalda.
Nowoczesne podejście do stabilizacji dobrze pokazują emulsje Pickeringa. W takich systemach granicę faz stabilizują cząstki stałe zdolne do adsorpcji na powierzchni kropli. W badaniach z wykorzystaniem bakteryjnej nanocelulozy uzyskano stabilne emulsje zawierające około 1% fazy olejowej. Jest to ważny dowód, że niska zawartość oleju nie stanowi sama w sobie bariery stabilności, o ile odpowiednio zaprojektowana zostanie kropla fazy rozproszonej i fazy ciągłej.
Znacznie ważniejszym zagadnieniem dla przemysłu jest jednak sposób oceny stabilności. Pojedynczy pomiar lepkości i brak rozwarstwienia nie dają wystarczającej informacji o ewolucji mikrostruktury.
Wielkość kropli powinna być oceniana jako rozkład. W pomiarach dyfrakcji laserowej często wykorzystuje się D10, D50 i D90. D50 opisuje medianę rozkładu, natomiast D90 jest bardziej wrażliwy na pojawienie się niewielkiej frakcji dużych kropli. Dlatego stabilne D50 przy jednoczesnym wzroście D90 może wskazywać na początek niekorzystnej zmiany struktury.
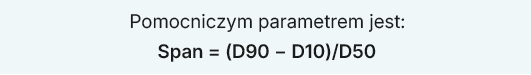
Wzrost S (span) oznacza rozszerzenie rozkładu, ale nie powinien być samodzielnym kryterium stabilności. Nie istnieje jedna prawidłowa wartość S (span), D50 czy D90 dla wszystkich emulsji kosmetycznych. Najbardziej informacyjna jest zmiana tych parametrów w czasie względem wartości początkowej.
Drugim kluczowym narzędziem jest reologia. Użyteczny pozostaje powtarzalny pomiar lepkości wykonywany zawsze przy tej samej temperaturze, geometrii i szybkości. W R&D znacznie więcej informacji dają krzywe płynięcia, granica płynięcia oraz reologia oscylacyjna, umożliwiająca ocenę. Zmiana tych parametrów podczas przechowywania może wskazywać na stopniową reorganizację lub osłabienie sieci jeszcze przed pojawieniem się makroskopowej niestabilności.
Trzecim elementem są metody śledzące migrację faz, np. multiple light scattering. Współczesne badania pokazują jednak, że największą wartość prognostyczną uzyskuje się nie z jednej metody, lecz z połączenia granulometrii, reologii i analizy zmian rozmieszczenia fazy rozproszonej.
W emulsjach strukturalnych receptura nie kończy się na INCI i procentach. Wielkość kropli zależy od energii homogenizacji, struktura lamelarna od historii termicznej, a końcowa reologia może zależeć od szybkości chłodzenia i warunków ścinania w przedziale temperatur, w którym organizują się surfaktanty i emolienty. Dlatego dwie emulsje o identycznym składzie ilościowym mogą mieć inną mikrostrukturę i inną trwałość.
Jest to szczególnie ważne podczas scale-up. Zachowanie tej samej liczby obrotów mieszadła nie oznacza zachowania tego samego pola ścinania. Zmieniają się czas cyrkulacji, gradient temperatury, szybkość odbierania ciepła i lokalna energia dostarczana do produktu. Parametry procesu powinny więc być traktowane jak część technologii stabilizacji, a nie jedynie instrukcja wykonania.
Dobrą praktyką jest charakteryzowanie próbki referencyjnej po okresie potrzebnym do ustalenia się jej struktury, np. po 24–48 godzinach, a następnie monitorowanie jej w kolejnych punktach czasowych. Dla R&D często ważniejszy od pojedynczego wyniku po trzech miesiącach jest przebieg zmian pomiędzy D0, D7, D14, D30 i dalszymi punktami.
Takie podejście jest zgodne z filozofią ISO/TR 18811:2018, które nie ustanawia jednego uniwersalnego programu badań stabilności kosmetyków. Producent powinien dobrać warunki i parametry odpowiednio do właściwości formulacji oraz przewidywanych warunków jej przechowywania i stosowania.
Wnioski
Najważniejszym elementem projektowania emulsji niskoolejowej nie jest samo zmniejszenie ilości fazy lipidowej, lecz określenie, co po jej redukcji ma przejąć funkcję strukturalną.
Stabilność powinna być budowana równocześnie na kilku poziomach. Film międzyfazowy musi ograniczać koalescencję. Faza ciągła powinna ograniczać migrację kropli. Odpowiedni skład fazy olejowej powinien minimalizować ryzyko dojrzewania Ostwalda, a proces technologiczny musi tworzyć powtarzalną mikrostrukturę.
Dlatego nie istnieje jeden parametr potwierdzający stabilność emulsji. Niskie D50, wysoka lepkość czy korzystny wynik pojedynczego testu przyspieszonego nie są wystarczające. Znacznie większą wartość ma brak niekorzystnego trendu obserwowany jednocześnie na poziomie rozkładu wielkości kropli, reologii oraz migracji faz.
Współczesna formulacja niskoolejowa powinna być więc traktowana nie jako klasyczny krem zawierający mniej oleju, lecz jako wysoko uwodniony materiał koloidalny, którego stabilność jest projektowana poprzez kontrolę mikrostruktury fazy ciągłej i interfejsu. To podejście pozwala tworzyć lekkie sensorycznie produkty bez konieczności kompromisu pomiędzy niską zawartością lipidów a trwałością fizyczną.
Dodatkowe informacje
Artykuł opublikowany w kwartalniku Świat Przemysłu Kosmetycznego 3/2026
Autorzy
-
Dr n. farm., dr n. chem. inż. Marta Pawłowska
Safety assessor,
ACC Chemicals, WAMT